


Soluziun de saldadüra di compunent de comunicaziun 5G
Haifei se sviluppaattrezzatura de saldadura su misuraper compunent metallich suttil duperà enComunicaziun 5Gdispusitif, sistèm eletronich de gestiun termich e olter apparecchiatur cumpatt.
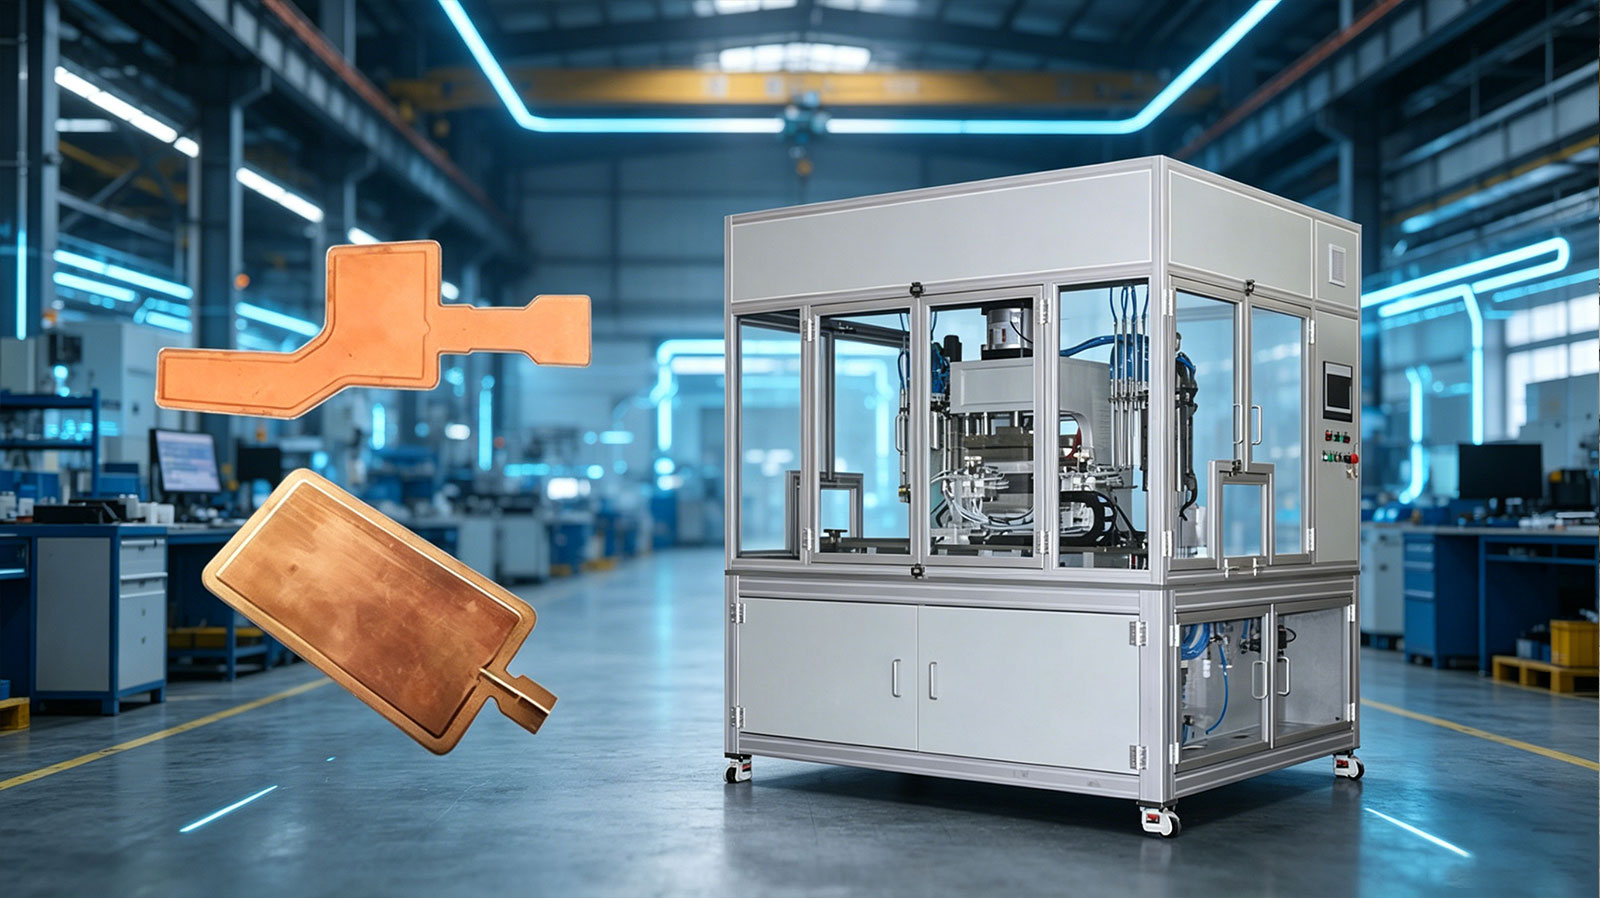
Un’aplicaziun rapresentativa l’è la saldadüra deCamere de vapor VC. Chesti compunent duperan una cavità interna sigillada e una strütüra capilar per spantegar rapidament el calor. La luur costruziun fina rent el prucess de saldadura particularment sensibil al ingress de calor, a la stabilità del percors de saldadüra, a la presiun di infiss e a la qualità de tenuta.
Hhaifei valuta i dimensiun real di compunent, el material, el spessur, la strütüra interna e i requisit de acetaziun prima de sviluppar el prucess de saldadüra, l’apparecchi e la configuraziun del automaziun.
Parlà de la vòstra dumanda de saldadüra
Che compunent pœden vèss valutà?
La noster atual esperienza de pruget se cuncentra süi camber de vapur en VC e süi culegà compunent de gestiun termich sottil-.
| Compunent | Requisito de saldadura | Preocupaziun principal del prucess |
|---|---|---|
| Camere de vapor VC | Uniziun cuntinua e densa intorn al percors specificà | Perdita, deformaziun e dann ai capillari interni |
| Diffusur de calor ultra-sottil | Giunziun cuntrulada cun influenza termich limitada | Deformaziun, gonfium e cullass superficial |
| Compunent termich a vœui | Sigillatura affidabile de la strutura esterna | Perdita di büs e giunziun incumplet |
| Plach termich de metal suttil | Saldadura ripetibil luungh un percors prugramad | Distribuziun del calor e stabilità dimensiunal |
El metud de saldadura adeguà g’ha de vèss cunfermà dal material real, de la strütüra del giunt e del disegn del prudut. I compunent che paren simil pœden dumandà diferenti percors de cuntrol del energia, attrezzament o saldadüra.

Cossa rend dificil la saldadura a camera a vapur VC?
I plach sottil sun facilment defurmà
I camer de vapur VC e i diffusur de calor ultra-suttil sun sensibil al calor cuncentrà o tropp. Un prucess minga giüst pœu causà gonfium, croll local, deformaziun o pèrt de planità.
Chestu pœu influenzar el muntagg sucesif anca quand che l’articulaziun stess par cumpleta.
Picc difett de saldadüra pœden causar una perdita de vœui
Una cambra a vapur la g’ha de mantegnir el sò ambient interno sigillà. Un muviment manual minga regular o un’entrada de calor instabil pœden lassà büs, discontinuità o seziun minga cumplet luungh l’articulaziun.
El percors de saldadüra g’ha donca de restar cuntinu e ripetibil.
La strutura capillar interna la g’ha de vèss prutetta
La temperadura tropa la pœl ossidar o dannegiar la strutura capilar interna. Chestu pœu interferir cunt el return del liquid e redür la prestaziun termich del compunent finì.
L’entrada de calor g’ha de vèss cunsiderada insema a la qualità de tenuta piutost che cuncentrass sultant sul aspètt visibil de la saldadüra.
I dimensiun del prudut pœden cambiar intra i mudei
I produtur pœden produr diferent dimensiun e spessur de la cambra de vapur. El sistèm de saldadura g’ha de tegnir cunt di percors diferent, di punt de posiziunament e di requisit de morsagg senza aplicà una presiun irregolar sü la placa fina.
Pruget en evidenza: saldadura automatica per camer a vapur en VC

-
Background del client
El client sviluppa e produss camber de vapur VC de fascia alta, diffusur de calor ultrasottil e compunent de gestiun termich al vœui.
Chesti prudot sun duperà in del eletronich digital, in di apparecchiatur intelijent, in di nœuf morset de energia e in di sistèm de cuntrol industrial induè sun necesari dimensiun cumpatt e un trasferiment de calor eficaz.
-
Prublemi cunt el prucess de saldadüra precedent
El prucess esistent del cliént g’ha presentà tri dificultà principai:
- I plache sutii sun stà facilment colpì del calor ampiament distribuì, cunt el resultà de gonfium, croll o deformaziun.
- El muviment de saldadura manual e l’entrada de calor instabil podarian purtà a büs, discontinuità e giunziun minga cumplet, aumentand el ris’c de perdita de vœui.
- La temperadüra de saldadura tropp grand podaria dannegiar o ossidar la strütüra capilar interna e influenzar la funziun termich del compunent.
Cossa g’ha dumandà el client?
El client g’haveva bisogn de una soluziun automatizada che podeva:
- Cuntrular el percors de saldadura en mod püsee coerent del funziunament manual
- Limitar l’entrada de calor e redüss la deformaziun de la placa fina
- Produr un giunziun cuntinua e densa intorn a la zona dumandada
- Redüss i büs, i seziun minga cumplet e i ris’c de perdita
- Protegg la strütüra capilar interna di tropp dann termich
- Accetta diferenti dimensiun e spessur de la cambra de vapur
- Mantegnir un funziunament stabil durant la produziun en lott
Soluziun personalizada de HaifeiI
Verifica del prucess de saldadüra
Haifei g’ha fatt diferent gir de prœuf de saldadura duperand camber de vapur VC de dimensiun e spessur diferent.
El fin l’era chel de determinar un finestral de funziunament adeguà per el percors de saldadüra, l’entrada de energia, i cundisiun de morsagg e la strütüra del prudut prima de finalizar la configuraziun de la macchina.
Percors de saldadüra cuntrulà CNC-
La saldadura automatica l’era dotada cunt un sistèm de cuntrol del percors CNC-.
Inveci de fär afidament sul operatur per guidar manualment la posiziun de saldadüra, la macchina segue un percors prugramad. Chestu vœutta a mantegnir un muviment püsee coerent luungh l’articulaziun dumandada e reduss la variaziun causada del funziunament manual.
El prugrama del percors pœu vèss sviluppà a segond de la furma e di dimensiun del prudut del client.
Bass-Calur-Input sarà-Cuntrol del ciclo
Un sistèm a ciclo sarà a bas -calur-input-l’è stà duperà per cuntrular l’influenza termich sü la placa fina.
El fin de chesta configuraziun l’è furnir energia sufisent per giuntà limitand insema la zona interessada intorn a la saldadüra. Chestu vœutta a redüss el ris’c de deformaziun di placch e de dann termich a la strütüra interna.
I impostaziun final g’han de vèss stabilì travers di test cunt el material e el compunent real.
Dispositif de posizionament dedicà
Haifei g’ha prugetà un dispositif dedicà per localizà e suportar la cambra a vapur durant la saldadura.
L’apparecchio distribuiss la forza de manteniment sül pezz e mantegn i seziun superiur e inferiur en cuntat strècc. Un giüst suport di infiss vœuta a redüss el sollevament local, el gonfium o el croll mantegnind la posiziun de saldadüra prugramada.
La prugetaziun di infis g’ha de vèss regulada quand cambian i dimensiun di compunent, el profil, el spessur de la placa o la posiziun del giunziun.
Cuma la soluziun g’ha afruntà i prublem del pruget?
| Problema uriginal | Configuraziun de Haifei | Mejorament previst |
|---|---|---|
| Percors de saldadura manual incoerent | Cuntrol del percors prugrama CNC- | Muviment de saldadura püsee ripetibil |
| Entrada de calor tropp o minga uniform | Bass-calur-ingress sarà-cuntrol de ciclo | Zona interessada de calor-püsee piscinina e ris’c de deformaziun redut |
| Placa sottil gonfio o collass | Dispositif de support e de posizionament dedicà | Cuntat de placa püsee stabil e piatezza |
| Giunziun büs o discontinui | Pruef di prucess e saldadüra automatich cuntrulada | Formaziun articular püsee densa e cuntinüa |
| Risc de dann capilar intern | Entrata termica cuntrulada | Esposiziun ridotta de la strütüra interna al tropp calor |
| Dimensiun diferent del prudut | Programm regulabil e strument personalizà | Un adatament püsee bon a plü specifich del prudut |
Prœuf e acetaziun del pruget
Prima de la consegna final, Haifei g’ha fatt di prœuf de saldadüra sü compunent cun dimensiun e spessur diferent e g’ha utimizà i impostaziun del prucess.
L’attressament l’è stà anca sottapost a un funziunament de prœuva cuntinu durant la pre-accetaziun. La valutaziun s’è cuncentrada sü:
- Coerenza del percors de saldadüra-
- Continuità congiünta
- Posizionament del pezz
- Deformaziun visibil de la placa
- Stabilità del funziunament del apparecchiatura
- Idoneità per la gamma di compunent del client
I limit de perdita, i requisit de conservaziun del vœui, i toleranz de piatezza e i prœuf de prestaziun termich dovarian vèss definì del client segond el standard del prudot finì. Chesti valur de acetaziun duvarian no vèss sostituì di specifich general de la macchina.
L’attressament pœu vèss personalizà per olter compunent termich?
Aè. La strutura de la macchina, el percors de saldadüra e l’apparecchi pœden vèss valutà per olter compunent de gestiun termich de metal suttil, ma l’idoneità pœu no vèss determinada sultant del nomm del prudut.
Haifei g’ha de rivedè:
- Disegn di compunent e dimensiun esterni
- Materiai de placa superiur e inferiur
- Spessore della placa individual
- Forma del giunt e posiziun de saldadüra
- Capillar interna o strütüra de suport
- Planità dumandada
- Standard de prœuva de sigilladura o perdita-
- Varietà de prudot
- Produziun dumandada
- Preferenza de caricament e de scaricament
Se cunsiglia de fär di test del campiun prima de cunfermar la configuraziun final del apparecchiatura.
Perché Lavurar cun HAIFEI?
Pruef del prucess cun compunent real
Diferent spessur di placch e strütür interni responden en mod diferent al calor e a la presiun. HAIFEI pœu duperà i campiun di client per valutar el percors de saldadüra, l’influenza termich e el cuncett de infiss prima de la configuraziun final de la macchina.
Svilupp de attrezzatur e infis
La saldadura e l’infiss sun sviluppà cuma un sistèm. Chestu l’è impurtant per i camber de vapur suttil perché el suport instabil pœu influenzar la piatezza del prudut e la formaziun di articulaziun.
Automaziun basà süi esigenz de produziun
El nivell de automazion al pœl vesser planifegad a segonda de la varietaa del prodot, de la produzion mirada e de la partecipazion de l’operador. El punt central l’è el raggiungiment de un prucess de produziun prategh, giuntant minga di funziun inutil.
Operaziun de pruva pre-de la consegna
L’attressament pœu vèss testà cun campiun cuncurdà prima de la spediziun. I standard de ispeziun e i metud de acetaziun g’han de vèss cunfermà durant la fas de revisiun tecnich.
cuntatt el noster team de ingegneria
FAQ
