

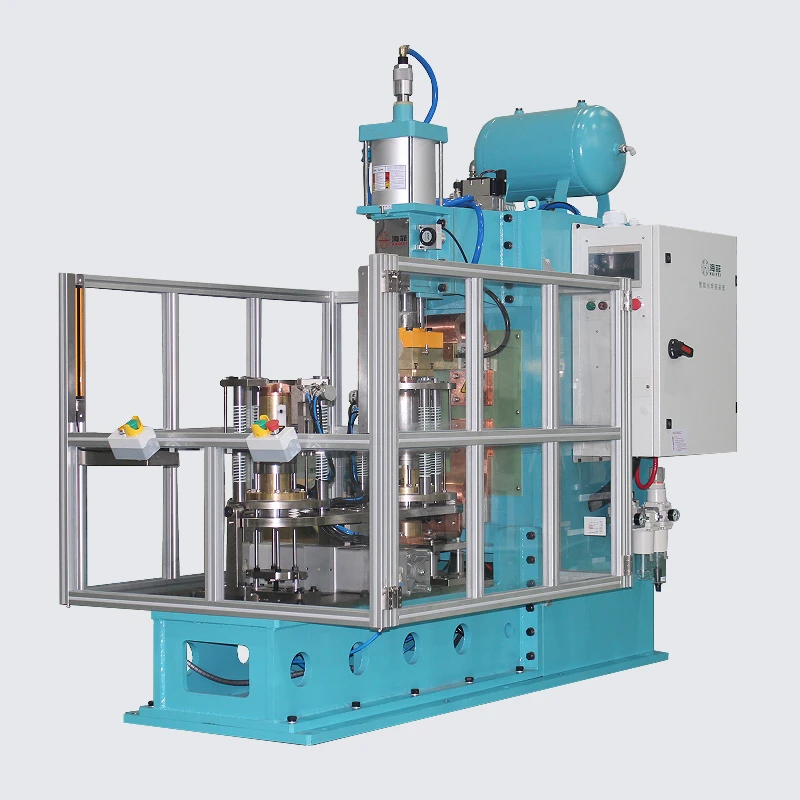
Una saldadura dedicada ai cumpressur del climatizatur l’è duperada per la saldadüra automatizada di custodie di cumpressur e di part culegà, cuma staffe per pè, spine de sollevament, morset eletrich, tub de ram e cunnesiun di tub del accumulatur. Chesti part saldà influenzan l’installaziun del cumpressur, la cunnesiun eletrich, la tenuta del refrigerant e la stabilità funziunal a luungh termin. Per i produtur de condizionadur d’aria, frigorifer, pompa de calor e compunent de frigorifer, un sistèm de saldadura dedicà vœuta a mejorar la cunsistenza de la saldadüra, a redüss i errur de posizionament manual e a suportar una produziun stabil en lott.
Che cos’è una saldadura a cumpressur dedicada?
Una saldadura a cumpressur dedicada l’è minga una saldadura standard duperada per un singul punt de saldadura. L’è prugetà en bas al dimensiun de la cunchiglia del cumpressur, ai posiziun de saldadüra, a la strütüra di part, al temp de ciclo e a la disposiziun de produziun.
La macchina la pœu integrar el posizionament del prudut, el caricament di part, el morsagg, la saldadüra, l’ispeziun e el scaricament. A segond de la part saldada, pœu duperà la saldadura puntual a media frequenza, la saldadura a proieziun, la saldadura a resistenza, la brasadura, la brasadura a induziun o la saldadüra a tub automatizà.
1.Tipich Part Saldà
I aplicaziun comun sun staff per i pè del cumpressur, spicc de montagg, orecch de sollevament, morset, tub de aspiraziun, tub de scarico, tub de prucess, tub de ram del accumulatur e olter cunnesiun di tub de refrigeraziun.
2.Scenari de produziun giüst
Chestu apparecchi l’è adatt ai produtur cun produziun ripetüda, posiziun de saldadura fiss, volt requisit de cunsistenza o la necessità de redüss la variaziun de la saldadura manual.
Perché i cumpressur g’han bisogn de un apparecchi de saldadüra dedicà?
I custodie di cumpressur sun de solet de furma rudùunt o irregular, menter i staff, i spicc, i morsett e i tub de ram sun situà a angul e altezz diferent. El posizionament manual pœu causà facilment un spustament de part, punt de saldadüra incoerent, angul di tub instabil o interferenz del muntagg.
Una saldadura dedicada dupera infis personalizà e parameter de saldadura cuntrulà per render ogni ciclo de saldadura püsee ripetibil. Vuuta a redüss i saldadür debul, i saldadür mancant, la posiziun minga giüsta di part, la perdita di tub e el rilavuraziun.
Impatt sü la qualità
La saldadüra de la staffa a pè influiss sü la resistenza de montagg e sü la stabilità di vibraziun. La saldadura a lug influiss sü la sicureza de la manipolaziun e del muntagg. La saldadura terminal influiss sü l’afidabilità de la cunnesiun eletrich. La saldadura di tub de ram e del accumulatur influiscon sü la tenuta del refrigerant e sü la prestaziun de tenuta d’aria.
Aplicaziun principal de saldadüra
1.Saldadüra de la staffa del pè del cumpressur
I staff per i pè sun saldà in del lat inferiur o inferiur de la cunchiglia del cumpressur. El prucess dumanda un posizionament precis de la staffa, un morsagg stabil del custodia, di punt de saldadüra fort e un’alteza coerent de la staffa. L’è comunement duperada la saldadura puntual a frequenza media-, la saldadura a proieziun o la saldadura a resistenza.
2.Lug e saldatura de proieziun de orecch de sollevament
I spicc e i orecch de sollevament sun de solet saldà cun saldadura a proieziun. El prucess dupera proieziun volzà per cuncentrar curent e presiun, furmand un giunziun afidabil en pooch temp de saldadura. I puunt ciave de cuntrol sun la fusiun de la proieziun, l’angul de la spina, la resistenza a la saldadüra e la deformaziun del custodia.
3.Saldadüra di morset del cumpressur
La saldadüra terminal dumanda un posizionament precis e un ingress de calor cuntrulà. El prucess g’ha de prevegnir di saldadür debul, di saldadür offset e di dann termich ai strütür de isolament o de tenuta visin. Per una produziun de qualità püsee volta, se cunsiglia el rilevament de la presenza di terminai, el rilevament de la direziun e el monitoragg di parameter de saldadüra.
4.Saldadüra di tub de ram del cumpressur
La saldadüra a tub de ram cuvert i tub de aspiraziun, i tub de scarico, i tub de prucess e olter cunnesiun de refrigeraziun. I requisit fundamentai sun l’angul del tub, la prufundità de inseriment, la furmaziun de la saldadüra cumpleta e la prestaziun de tenuta. Dopu la saldadura l’è de solet necesari test de tenuta o de presiun.
5.Saldadüra di tub de ram del accumulatur
La saldadüra di tub del accumulatur l’è duperada per i grupp di tub del cumpressur e del sistèm de refrigeraziun. La macchina mett insema el corp del accumulatur e el tub de ram, e dopu cumpleta el riscaldament, la brasadura e el raffreddament. El prucess g’ha de evitar perdite, blocagg di tub, tropp riempiment e deformaziun de la paret di tub.
Sequenza de saldadüra cunsigliada
Pass 1: Caricament e posizionament del allogg
El custodia del cumpressur l’è mettuu en un dispositif dedicà a man, cunt un robot o travers de un trasportadur. Un posizionament precis l’è la bas per tüt i operaziun de saldadura che vegnen dopu.
Pass 2: Saldadüra de la staffa del pè
I staff per i pè sun pusiziunà e saldà prima per costruir una bas de montagg stabil per el cumpressur.
Passo 3: Saldatura de l’orecchio de levament o de levament
I spicc, i orecch de sollevament o i placch laterai sun saldà segond la strütüra del cumpressur e i requisit de muntagg.
Pass 4: Saldadüra a morset
El morset l’è pusiziunà e saldà cun presiun cuntrulà, curent e ingress de calor per pruteger i strütür eletrich e de sigillament.
Pass 5: Saldadüra de tub de ram e accumulatur
I tub de aspiraziun, i tub de scarico, i tub de prucess e i cunnesiun di tub del accumulatur sun saldà dopu che i part strütürai principai sun cumpletà.
Pass 6: Ispeziun e Scaricament
El cumpressur finì pœu subì l’ispeziun de la saldadüra, el rilevament de la presenza di part, el cuntrol de la posiziun, el monitoragg di parameter, la prœuva de tenutità del aria-e e el scaricament.
Process de saldadura a cumpressur cumpletament automatizà
Un sistèm de saldadura a cumpressur cumpletament automatizà pœu avegh un caricament automatich, un posizionament automatich, un morsagg, una saldadura, una rotaziun, un’ispeziun e un scaricament. Per i cumpressur cun plü punt de saldadüra, un tavul rotatif, un’unità de servorotaziun o un robot pœden spustar el custodia en diferenti posiziun de saldadüra senza manipolaziun manual ripetüda.
L’ispeziun automatich pœu cumprend el cuntrol de la current, el cuntrol de la presiun, el rilevament de la presenza di part, l’ispeziun de la visiun, el cuntrol de la saldadüra e la prœuva de la tenuta del aria. Se la macchina rileva part mancant, deviaziun de posiziun, parameter de saldadüra anormai o resultà de sigillament fallì, la pœu allarmar e fermar el prudut del spustà al prucess sucesif.
Tip de apparecchiatur comun per la saldadüra a cumpressur
I macchine de saldadura a cumpressur dedicà pœden vèss prugetà en furm diferent a segond del volum de produziun, di specifich del prudut, di riquisit de automaziun e del budget. I soluziun comun cumprenden saldadur semiautomatich cun staff a pè, saldadur a dü staziun, saldadur a cumpressur rotatif, staziun de lavurà de saldadüra robotich e linee de saldadüra cumpletament automatizà.
1.Semi-Macchina de saldadura cun staffa a pè cun cumpressur automatich
Una saldadura semiautomatica a staffa a pè de cumpressur l’è adatta per la produziun multimudel, lott piscinin o a caricament manual. L’uperatur mett el custodia del cumpressur e la staffa del pè in del dispositif e la macchina cumpleta el morsagg e la saldadüra en mod automatich.
Qest jener de maqina l’è relativament flessibel. L’è adatt ai client che passan de la saldadura manual a la saldadura automatizada, o per i sit de produziun cun frequent cambiament de prudut e volum de produziun instabil.
2.Dual-Compressur de staziun staffa a pè de saldadüra
Una saldadura a pè de cumpressur a dü staziun - pœu de solet saldar sü una staziun menter l’uperatur cariga e scarica sü l’oltra staziun. Chestu reduss el temp de attesa de la macchina e mejora l’üs del attressament. Per la saldadura ripetitiva a staffa a pè, una strütüra a doppia staziun pœu aumentar la produziun senza render l’attressament tropp cumpless.
Chestu tip de macchina l’è adatt a la produziun de volum medi, en particular per i produtur de cumpressur o furnidur de compunent de refrigeraziun che vœuren una magiur eficienza del ciclo ma g’han minga bisogn de una linea cumpletament automatizada.
3.Macchina per saldadura a cumpressur rotatif
Una saldadura a cumpressur rotatif distribuiss el caricament, el posizionament, la saldadura, l’ispeziun e el scaricament en plü staziun. La tabela rotativa indicia a un ciclo fiss, cunsentend a ogni staziun de lavurar in del stess mument e cunsentend una produziun cuntinua multi-prucess.
Chestu tip de attrezzadüra l’è adatt ai cliént cun specifich de prudut stabil, volum de produziun püsee volt e plü prucess de saldadura. I so vantaj includen dei process concentrads, una pianificazion ciara del circol e un nivell plussee volt de automazion. De tute i manere, la strutura del prodot e la sequenza dei process g’hann de vesser atentament planifegads inanz de la projetazion.
4.Staziun de lavurà de saldadüra cun cumpressur robotich
Una staziun de lavurà robotich de saldadüra a cumpressur l’è adatta per aplicaziun de saldadüra a cumpressur cun plü angul, plü punt de saldadüra o strütür de prudot cumpless. El robot al pœl lavorar cond struments de saldadura, infis, posizionament de la vision e posizionador per completar la saldadura in posizion diferente.
Chesta soluziun l’è adatta ai cliént cun plü mudei de prudut, che cambian percors de saldadura o posiziun de saldadura che pœden no vèss facilment cupert de mecanism fiss. In confront a una maqina dedicada fissa, una stazion de lavorar robotega l’ofrir una flessibilitaa plussee granda, ma la g’ha anca de besogn de standard plussee volts per la programazion, el debug, la manutenzion e la jestion dei process.
5.Linea de saldadüra del cumpressur cumpletament automatizà
Una linea de saldadura a cumpressur cumpletament automatizada integra plü prucess de saldadura, staziun de ispeziun, sistèm de trasport e sistèm de caricament/scaricament. L’è adatt per una produziun de volt volum a luungh -termin. Chestu tip de soluziun pœu vèss cunness anca cun i prucess de assemblagg a vall e a vall per crear un fluss de produziun automatizà püsee cumplet.
Chestu tip de apparecchiatur l’è adatt ai OEM di cumpressur, ai grand produtur de compunent de refrigeraziun e ai furnidur de compunent per i elettrodomestic. Anca se l’investiment inizial l’è püsee volt, g’he dà di ciar vantagg in de la capacità de produziun, in de la stabilità di prucess, in del risparmi del lavurà e in de la tracciabilità de la qualità.
Configuraziun ciaf
Una saldadura a cumpressur dedicada g’ha de vèss configurada en bas al part saldà, al prucess de saldadura, al ciclo de produziun e ai requisit de cuntrol de la qualità. I configuraziun central de solet cumprenden l’alimentaziun de saldadüra, i infis, el sistèm de morsagg, el mecanism de alimentaziun, el sistèm de posizionament e i unità de ispeziun.
1.Alimentaziun de saldadüra a frequenza media-
Per i staff del cumpressur, i spicc, i orecch de sollevament e di aplicaziun de saldadüra terminal, l’è comunement duperà un alimentaziun de saldadüra a media-frequenza. Forniss una produziun de curent stabil e un mejior cuntrol del calor, che vœutta a mejorar la resistenza a la saldadüra e a redüss la variaziun de la saldadüra in de la produziun en lott.
L’alimentaziun duvaria vèss seleziunada en bas al spessur del material, ai dimensiun del punt de saldadüra, al temp del ciclo de saldadüra e ai requisit de resistenza. Per diferent mudei de cumpressur, el sistèm pœu cunservà plü grupp de parameter de saldadüra per un cambiament püsee facil del prudut.
2.Infiss de saldadüra su misura
L’infiss l’è una di part püsee impurtant de la macchina. Mantegn el custodia del cumpressur e i compunent saldà in de la giüsta posiziun prima de la saldadüra. Un dispositif ben prugetà vœuta a cuntrular la posiziun de la staffa, l’angul de la spina, la direziun di morsett, la prufundità de inseriment del tub e la cunsistenza cumplesiva de la saldadüra.
Per i fabrich che produsen diferenti mudei de cumpressur, l’apparecchi pœu vèss prugetà cun di blocch de posiziunament sostituibil o strütür regulàbil. Chestu rent el cambiament del prudut püsee veloce e reduss i temp de inattività durant la produziun.
3.Sistema de morsagg e pressaziun
El sistèm de morsagg mantegn stabil el custodia del cumpressur e i part durant la saldadüra. A segond dei requisit del prucess, la macchina pœu duperà unità de presiun pneumatich, idraulich o servo-cuntrulà.
Per la saldadura a proieziun e la saldadura terminal, la presiun stabil l’è particularment impurtant perché la variaziun de la presiun pœu purtà a saldadür debul, dann a la superfiss o a deformaziun di part. Un sistèm de servopressa pœu furnir un cuntrol püsee precis de la presiun e de la cursa quand l’è necesaria una magiur cunsistenza de saldadüra.
4.Mecanism de alimentaziun automatich
Per part piscinin cuma staffe per pè, spicc, dadi e morset, la macchina pœu vèss dotada de sistèmi de alimentaziun automatich. I opziun comun cumprenden cudell vibratori, rivist, alimentatur linear e unità de seleziun e post de robot.
El sistema de alimentaziun duvaria minga sultant cunsegnar part in de la posiziun de saldadüra, ma anca garantir un giüst urientament e prevegnir part mancant o inceppament. Per i part cun furm irregular, de solet l’è necesaria una strütüra de alimentaziun e de rilevament su misura.
5.Posizionament rotatif o sistèm de staziun multi-
Cuma i custodi di cumpressur g’han despess diferent posiziun de saldadüra en angul diferent, un mecanism de posizionament rotatif o un giradisc multistaziun pœu mejorà l’eficienza. El sistema pœu girar el custodia del cumpressur in de la giüsta posiziun de saldadüra senza manipolaziun manual ripetüda.
Per una produziun de volt-volum, un pruget multistaziun rotatif pœu cumbinà el caricament, el posizionament, la saldadüra, l’ispeziun e el scaricament en un ciclo cuntinuo. Chestu vœuta a scurciar el temp del ciclo e a mejorar la stabilità del prucess.
6.Ispeziun e errur-Unità de verifica
I funziun de ispeziun pœden vèss giuntà en bas al requisit de qualità del client. I opziun comun cumprenden el rilevament de la presenza di part, el rilevament de la posiziun, el monitoragg de la current de saldadüra, el monitoragg de la presiun, el monitoragg del spustament, l’ispeziun de la visiun, el cuntrol de la saldadüra e la prœuva de tenuta de l’aria.
Per la saldadura di tub de ram e del accumulatur, la prœuva de la tenuta de l’aria-l’è particularment impurtant. Per i staff e i spicc, la posiziun e la resistenza a la saldadüra sun püsee impurtant. Per la saldadüra terminal, g’han de vèss cunsiderà el rilevament de la direziun e el cuntrol del calor. Chesti sistèm vuttan a prevegnir che i part diferent se spustan al prucess sucesif.
Informaziun necessari per la personalizaziun
Prima de prugetar una saldadura a cumpressur dedicada, el furnidur g’ha de cumprender la strütüra del cumpressur, i part saldà, i requisit de produziun e i standard de qualità. Informaziun ciar in de la prima fase vuttan a evitar la discordanza di infiss, l’instabilità di prucess e i modifich inutil dopu la consegna.
1.Disegn del cumpressur e dimensiun del prudut
El client duvaria furnir disegn del cumpressur, mudei 3D o campiun, se dispunibel. I informaziun fundamentai cumprenden el diameter de la cunchiglia, l’alteza, i posiziun de saldadura, i angul di tub, la direziun di morset, la posiziun de la staffa e el spazi dispunibel intorn a la zona de saldadura.
Chesti informaziun sun duperà per prugetar el telai de la macchina, i infis, i eletrodi, i strüment de saldadura, el mecanism rotatif e la direziun de caricament.
2.Part saldà e posiziun de saldadüra
El furnidur g’ha de savè che part sun saldà sül cumpressur, cuma staffe per pè, spicc, orecch de sollevament, morset, tub de aspiraziun, tub de scarico, tub de prucess o tub del accumulatur.
Per ogni part, la posiziun de saldadura, la quantità, l’angul e la toleranza del muntagg g’han de vèss cunfermà. Quest al vuta a determinar se la maqina la dovaria vesser projetada comè una stazion singola-, una stazion dopia-, rotativa, robotega o completament automatizada.
3.Materiai, spessur e cundiziun de superfiss
Diferenti materiai e spessur dumandan diferenti parameter de saldadüra e di pruget de attrezzi. El client g’ha de cunfermar el material de la cunchiglia del cumpressur, de la staffa, de la spina, del morset e del tub de ram, e anca el spessur e el trattament superficial.
Se i part g’han placcadura, residuo de oli, ossidaziun, rivestiment o requisit superficial speciai, chesti detai g’han de vèss rivist durant i test del prucess perché pœden influenzar la qualità e la cunsistenza de la saldadüra.
4.Capacità e temp de ciclo duperà
La capacità de produziun determina el livel de automaziun e la disposiziun de la staziun. El client g’ha de furnir la produziun obietif per turn, el volum de produziun quotidian, el temp de ciclo previst, el nümer di uperatur e se la machina g’ha bisogn de culegàs a una linea de produziun esistent.
Per una produziun de volum püsee bas, una macchina semiautomatich pœu vèss asée. Per una produziun stabil a volt volum, una staziun dual, una staziun multi{5}} rotativa o una linea de saldadüra cumpletament automatizada pœden vèss püsee adatt.
5.Metod de caricament e livel de automaziun
El client g’ha de cunfermar se el custodia del cumpressur e i part sun caricà manualment, cunt un robot, cunt el trasportadur o travers di sistèmi de alimentaziun automatich. El nivell de automazion requerid l’influiss sul cost de la maqina, su la disposizion, su la manutenzion e sul temp de messa in azion.
Se l’è necesari un’alimentaziun automatich, la furma de la part, la direziun de alimentaziun, el metud de cunservaziun e la prugetaziun anti-inceppament g’han de vèss valutà in anticip.
6.Requisiti de ispeziun e de tracciabilità
El client duvaria definì i element de ispeziun duperà, cuma l’aspètt de la saldadüra, la presenza di part, la precisiun de la posiziun, i parameter de la saldadüra, la tenuta d’aria, la manteniment de la presiun o l’ispeziun de la visiun.
Se la linea de produziun dumanda una tracciabilità de qualità, la macchina pœu registrar la curent de saldadüra, la presiun, el temp, i resultà de ispeziun e l’ID del prudut. Chestu l’è util per el cuntrol de la qualità del lott e la sucesiva analìs de produziun.
Conclusion
I macchin de saldadura dedicà per i cumpressur del climatizatur sun duperà principalment per la saldadura a staffa a pè, la saldadura a proieziun di lug, la saldadura a morsett, la saldadura a tub de ram e la saldadura a tub del accumulatur. El luur valur principal l’è minga sultant una saldadüra püsee rapida, ma anca una precisiun de posizionament püsee bon, una qualità de saldadüra püsee stabil, menu saldadür mancant o sbajaa, tass de rilavuraziun püsee bas e suport püsee fort per la produziun en lott.
Per i produtur de cumpressur, i furnidur de compunent de refrigeraziun e i fabrich de part per elettrodomestic, un sistèm de saldadura su misura pœu vuttà a mejorar la stabilità de la produziun, redüss la variaziun de la saldadura manual e render la saldadura di cumpressur püsee facil de cuntrular en produziun de masa a luungh termin.


