

In de la produziun muderna, la tecnologia de giunziun di metal giœuga una funziun fundamental in de la determinaziun de la prestaziun del prudut, del afidabilità e de la stabilità operatif a luungh termin. De la fabricaziun mecanich tradiziunal ai setur en rapidament espansiun cuma i sistèm de energia rinovabil, i veicul eletrich e i apparecchiatur de distribuziun del podè, i dumand per i giunziun metallich sun drée a diventar semper püsee esigent. I produtur incœu se interessan minga sultant de la resistenza di articulaziun ma anca de la condutività eletrich, de la resistenza a la fadiga, de la stabilità dimensiunal e de la durabilità a luungh termin.
Inscì, la saldadüra a difusiun e la saldadüra a fusiun tradiziunal sun nassuu cuma dü tecnologì de giunziun fundamentai duperà in di setur industriai. Per i ingegner, i diretur di impiant e i team de acquisiziun, despess nass una dumanda comun e pratich: i metud de saldadura a fusiun esistent g’han de vèss mantegnuu o el prucess g’ha de vèss agiornà a una soluziun de saldadura a difusiun a stat solido?
Chesta decisiun influiss sü püsee de la qualità del prudut. El g’ha un impatt dirett sü l’eficienza de la produziun, sü l’investiment de capital, sü la durada di attrezzadür e süi cust de manutenziun. Senza una ciara cumprensiun di diferenzi intra la saldadura a difusiun e la saldadura a fusiun, i società pœden ris’cià de seleziunar di apparecchi minga giüst o de investir en di prucess che sudisfan minga i requisit de produziun a luungh termin.
Chestu articul furniss un cunfront sistematich intra stat solid-saldadüra a difusiune prucess de saldadura a fusiun, cuncentrados süi principi de saldadura, süi carateristich di giunziun, süi requisit del prucess, sü la cumpatibilità di materiai e sui cunsideraziun ambientai. I dat de ingegneria prategh e i cunsideraziun del mund real sun incorpurà durant tüt la discussiun per vuttà i letur a cumprender meji cuma seleziunar una saldadura a difusiun e determinar qual metud de saldadura l’è püsee adatà ai luur esigenz de produziun.

1. Principi de saldadüra del nucleo: dal ligam atomich a la giunziun de metal desleà
La distinziun püsee fundamental intra la saldadura a difusiun e la saldadura a fusiun l’è in di luur mecanism de giunziun sottastant. Chesti diferenzi determinan minga sultant i temperadür del prucess ma anca la strütüra articular, la prestaziun eletrich e l’afidabilità a luungh termin.
1.1 Saldadüra a difusiun: ligam a nivel atomich senza una piscina fusa
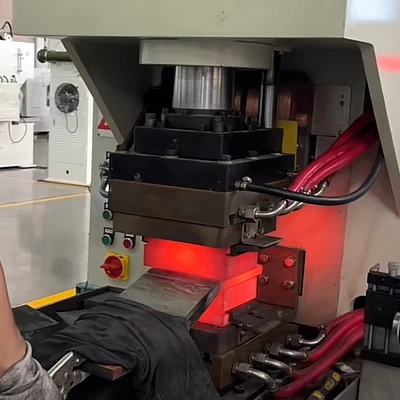
La saldadüra a difusiun l’è tipichprucess de saldadura a stato solido-, ampiament ricognossuu per la produziun di giunziun de volta -integrità senza fonder i materiai de bas. Elprucess de saldadüra a difusiun a stat solid-se funda sü la temperadüra, la presiun e el temp de manteniment cuntrulà cun precisiun per cunsentir el muviment atomich travers l’interfacia de cuntatt. De maniman qe i atom migren e se difonden, l'interfaça la se trasforma gradualment ind un ligam metalurjeg continu.
Durant la saldadura a difusiun, i materiai restan en fas solida per tüt el prucess. Se furma no una piscina fusa, che scancela tanti di difett comunement asocià ai metud de saldadüra a fusiun.
In de la magiur part di aplicaziun indüstriai, la temperadüra de saldadura a difusiun l’è cuntrulada denterDel 50% al 80% del punt de fusiun del material. Chestu interval de temperadüra l’è sufisent per ativar la difusiun atomich prevenend una troppa cressita di cereai o dann strütürai.
I tipich intervai de parameter industrial cumprenden:
| Tip de material | Temperatura tipica de saldadura a difusiun | Interval de pressiun cunsiglià |
|---|---|---|
| Ram | 650-850 grad | 15-35 MPa |
| Aluminio | 450-550 grad | 10-25 MPa |
| Acciaio inossidabil | 850-1050 grad | 20-40 MPa |
En chesti cundiziun cuntrulà, i vœui microscopich a l’interfacia scumparen gradualment e i cunfin di cereai cressen travers l’interfacia, furmand una strütüra articular che la sœmeja tant al material de bas. Cuma la fusiun e la solidificaziun se verifican no, la saldadüra a difusiun reduss significativament la probabilità de difett cuma porosità, schizzi e crepi de solidificaziun.
Chesta carateristich la fàsaldadüra a difusiun a barra de rameesaldadüra a difusiun cun conetur flessibil de la bateriaparticularment adatt ai setur che dumandan una basa resistenza eletrich e una volta integrità strütüral, cuma:
- Sistemi de bateri per veicul eletrich
- Modul de inmagazinament del energia
- Barre de distribuziun del podè
- Conduttur eletrich de volta -curent
En chesti aplicaziun, l’afidabilità cungiünta influiss diretament sü la sicüreza operativa e sü la prestaziun del sistèm.
1.2 Saldadüra a fusiun: giunziun de metal liquid a volta temperadüra
Al cuntrari, la saldadüra a fusiun tradiziunal se funda sü di funt de calor esterni per fonder i materiai de bas a l’interfacia giuntada. Quand che se furma el metal desleà, el scorre insema per crear una piscina de saldadüra. Menter el metal desleà se rafrediss e se solidifich, se furma un giunt de saldadüra solido.
Comunprucess de saldadura a fusiunincluder:
- Saldadura a arco
- Saldadüra MIG (Gas inert metalich)
- Saldatura TIG (Gas Inert Tungsteno)
- Saldadura laser
- Saldadüra a carburant ossi-
Durant la saldadüra a fusiun, i temperadür de solet süperan el punt de fusiun del material. Per esempi:
- L’acciaio liger se fond a circa1500 grad
- El ram se fond a circa1085 grad
- L’aluminio se fond a circa660 grad
Cuma el material subìs la fusiun e la solidificaziun, la zòna de saldadüra sviluppa una distinta microstrütura de solidificaziun. La dimensiun del cereal denter del metal saldà l’è despess magiur de chela del material de bas, che pœu influenzar la resistenza mecanich, la condutività eletrich e la resistenza a la fadiga. Inoltre, elzòna colpida del calor- (HAZ)che circonda la saldadüra despess sperimenta di cambiament in di proprietà mecanich, cuma una magiur dureza o una duttilità reduuda.


2. Caratteristich articulà: diferenzi in de la qualità de la superfiss e in de la strütüra interna
La prestaziun de un giunt saldà dipend minga sultant del sò aspètt visif ma anca de la sò strütüra interna e di sò carateristich eletrich. Cumprender chesti diferenzi l’è fundamental quand se cunfruntansaldadüra a difusiun vs saldadüra a fusiunprestazion.
2.1 Saldadüra a difusiun: liscia, senza cutur e struturalment integrada
Una di carateristich distintif di giunziun de saldadüra a difusiun l’è luur continuità strütüral. In di giüst cundiziun de prucess, l’interfacia diventa quasi indistinguibil del material de bas, cunt el resultà de una superfiss liscia cun di segn visibil minim.
Cuma l’è minga coinvolt un metal fuso, g’he no la formaziun de perlin de saldadüra o tropp accumulo de superfiss. Chestu rent la saldadura a difusiun particularment vantaggiüsa en aplicaziun indué la precisiun dimensiunal e l’aspètt sun fundamentai.
Da un punt de vista eletrich, i giunt de saldadüra a difusiun dimustran di prestaziun superiur. I resultà di prœuf industriai g’han mustrà che, en aplicaziun a conduttur de ram, i giunziun saldà a difusiun pœden redüss la resistenza a cuntat cundel 20% al 40%rispett ai tradiziunai saldadur a fusiun.
Una püsee basa resistenza al cuntat g’he dà diferent vantagg prategh:
- Perdita de energia reduuda
- Bassa temperadüra de funziunament
- Eficienza elettrica mejiorada
- Aument de la sicureza operativa
Inolter, i giunt de saldadüra a difusiun de solet mustran una resistenza a la fadiga aumentada. L’assenza de brutt transiziun microstrüturai reduss la cuncentraziun de stress, rendend chesti giunziun püsee resistent a la propagaziun di crepi sotta carich termich o mecanich ripetù.
2.2 Saldadüra a fusiun: perlin de saldadüra, irregolarità de superfiss e requisit de post-lavuraziun
I giunt de saldadüra a fusiun mustran de solet perlin de saldadüra visibil, zon de rinforz e sit interessà del calor-. Anca se chesti carateristich sun acetabil en tanti aplicaziun strütürai, pœden dumandà di olter prucess de finiziun quand l’è necesaria una magiur precisiun o una qualità de la superfiss mejiorada.
I pasagg cumun de finiziun dopu-la saldadüra sun:
- Rettifica
- Eliminaziun di schizzi
- Lucidadura superficial
- Trattament termich
La saldadüra a fusiun l’è anca püsee suscetibil a certi tip de difett, cuma:
- Porosità
- Crepament
- Formaziun di schizzi
- Distorsiun
Ind i ambients de produzion su larga scala, qei difets qì pœden portar a una qualitaa del prodot incoerenta e a un aument dei tass de refud, aumentand a la fin i costs de produzion complessiv.
3. Requisiti del prucess e cumplessità operatif: cuntrol de precisiun vs funziunament basà sü l’esperienza -
La stabilità de qual-sa-vöör prucess de saldadura dipend del cuntrol di parameter e de la prestaziun del apparecchiatura. I dumand operatif desaldatrice a difusiondiferenzian significativament di quei di tradiziunai sistèmi de saldadura a fusiun.
3.1 Saldadüra a difusiun: rigorosa coordinaziun multiparameter
La saldadura a difusiun dumanda una coordinaziun precisa intra tri parameter fundamentai:
- Temperadura
- Pression
- Temp de retenziun
Chesti parameter g’han de vèss atentament bilancià per garantir una giüsta difusiun atomich. Se la temperadura l’è insuficenta, la mobilitaa atomega la diminuiss, cont el resultad de un ligam incomplet. Al cuntrari, la troppa presiun pœu causà la deformaziun de la superfiss o l’indentaziun del material.
Intervai de parameter tipich peraplicaziun de saldadüra a difusiun de ramincluder:
- Pressiun de saldadüra:15-35 MPa
- Temp de attenziun:5-30 segund
- Precisiun del cuntrol de la temperadüra:denter de ±2 grad
Per chestu mutif, volta-qualitàsaldadura a difusiun industrialsun de solet dotà de:
- Sistemi de cuntrol de la temperadüra de precisiun
- Sistemi de presiun idraulich stabil o servo{0}}
- Unità de cuntrol di prucess prugramabil
Quand se valutaselezion de la macchina de saldadura a difusion, i società dovarian anca verificar se l’attressament suporta l’immagazzinament di parameter e la tracciabilità di dati de produziun. Chesti capacità sun particularment impurtant per ragiuncc una qualità de saldadüra coerent en sit de produziun de masa.
3.2 Saldadüra a fusiun: requisit de parameter relativament flessibil
I prucess de saldadura a fusiun de solet cunsenten una magiur flessibilità in del cuntrol di parameter. I variabil de funziunament primari de solet sun la curent de saldadüra, la tensiun e la velocità de spostament.
En tanti laboratori, i saldadur cun esperienza fan afidament sü l’osservaziun visiva del grupp de saldadüra per fär di regulaziun en temp real-. Chestu aprocc cunsent flessibilità ma pœu purtà variabilità, en particular en impustaziun de produziun de volt volum.
Cont l’aumentar de l’automazion, la dipendenza del judizi manual la pœl diventar una limitazion, specialment quand qe la coerenza del prodot l’è fondamental.
4. Cumpatibilità del materiai e scenari de aplicaziun: versatilità cuntra aplicaziun specializà
I proprietà del materiai e i cas previst de üs giugan una funziun decisiva in de la determinaziun del prucess de saldadura püsee adatt.
4.1 Saldadüra a difusiun: ideal per l’uniun multimetal e materiai diferent
La saldadura a difusiun l’è ampiament ricognossüda per la sò capacità de giuntà metal diferent cun volta afidabilità. Chesta capacità la rend particularment preziusa in di setur indué i metud tradiziunai de saldadura fan difficoltà per mantegnir la qualità di articulaziun.
I tipich cumbinaziun de materiai cumprenden:
- Ram a ram
- Rame a aluminio
- Aluminio a aluminio
- Ram a nichel
- Acciaio inossidabile a rame
In di setur di energie rinnovabil e di veicul eletrich, la saldadura a difusiun di cunnetur flessibil a bateria l’è diventada un metud semper püsee standardizà per sò capacità de mantegnir una condutività stabil en cundiziun de volta current.
I aplicaziun tipich sun:
- Connetur de la bateria di veicul eletrich
- Sistemi de barra de alimentaziun
- Insiemi de conduttur per l’immagazzinament del energia
- Compunent eletrich a volta frequenza
Chesti setur dumandan giunziun cun basa resistenza, volta resistenza mecanich e durabilità a luungh termin.
4.2 Saldadüra a fusiun: una soluziun madüra per strütür metallich simil
La saldadüra a fusiun l’è ancamò duperada en aplicaziun strütürai che interessan metal simil, en particular indué l’eficienza di cust e la velocità sun di cunsideraziun primari.
I aplicaziun tipich sun:
- Fabricaziun d’acciaio strütüral
- Telai per macchine industrial
- Sistemi de gasdott
- Produziun de attrezzatur pesant
Chesti aplicaziun de solet dan priorità a la resistenza strutural sü la prestaziun eletrich, renden la saldadura a fusiun una scernida pratich e economich.
5. Impatt ambiental e requisit de manutenziun: produziun verd cuntra sfid di emission
I regolaments ambientai inn adree a diventar semper plussee severe ind tut el mond, e i renden la sostenibilitaa dei process un fator important ind la selezion dei equipagiament.
5.1 Saldadüra a difusiun: funziunament nett cunt un impatt ambiental minim
I prucess de saldadura a difusiun de solet generan di emisiun minim durant el funziunament. Cuma sun minga coinvolt di materiai de riempiment o di piscin desleà, el prucess produss pooch o nissun fœum, schizzi o gas periculus.
Chesta carateristich reduss el bisogn de cumpless sistèmi de ventilaziun o de filtraziun, rendend la saldadüra a difusiun una soluziun ecologich per i muderni stabiliment de produziun.
Anca i requisit de manutenziun sun relativament prevedibil. Cuma sun duperà menu consumabil, i cust operatif a luungh termin sun despess püsee bas, en particular en di sit de produziun automatizà.
5.2 Saldadüra a fusiun: emission e olter cuntrol ambientai
I prucess de saldadura a fusiun generan fum, schizzi e partisel de metal durant el funziunament. Per rispetà i normatif ambientai, i produtur despess g’han bisogn de instalar di sistèm de scarico e di apparecchi de filtraziun.
Chesti sistèm adiziunal aumentan i cust de investiment iniziai e i dumand de manutenziun a luungh termin. In di cuntest de produziun sü laargh scäla, la conformità ambiental pœu diventar una cunsideraziun operatif impurtant.
Conclusion
En suma, la saldadüra a difusiun e la saldadura a fusiun sun diferent en termin de principi de saldadüra, strütüra articular, cuntrol di prucess, cumpatibilità di materiai e prestaziun ambientai. La saldadüra a difusiun, caraterizada del sò mecanism de ligam atomich a stat solid e de l’assenza de metal fus, ufriss una prestaziun eletrich superiur, una cunsistenza strütüral e un’affidabilità a luungh termin. Qei vantaj qì la renden una soluzion semper plussee preferida ind i setor compagn dei veicoi eletreg, i sistema de inmagazinament de l’enerjia e la produzion de la distribuzion de l’enerjia.
La saldadüra a fusiun, d’oltra part, segutta a furnir una soluziun rentable e ampiament aplicabil per la giunziun strütüral di metal, en particular en aplicaziun indué la prestaziun eletrich l’è minga una preocupaziun primaria.
Per i società che valutansaldadura a difusiun seleziun, l’è cunsigliabil definì prima el tip de material, l’interval de spessur, el volum de produziun e i requisit de qualità. Quant che i aplicaziun interesan conduttur de volta curent, giunziun metallich diferent o stritt standard de afidabilità, la tecnologia de saldadüra a difusiun despess dà un valur magiur a luungh termin anca se l’è un investiment inizial magiur.
Menter la produziun industrial segutta a evolver vers di standard de precisiun e afidabilità püsee volt, la saldadüra a difusiun g’ha de giugà un ròll semper püsee impurtant in del futur di tecnologì avanzà de junziun di metal.


