

In di setur cuma i nœuf veicul a energì, i elettrodomestic e la produziun de compunent metalich, la produziun la s’è semper püsee spustada vers mudei de volt -mix e bas -volum. I tradizionai sistema de produzion rigids, projetads per un singol jener de prodot, i g’hann de fadiga per star al pas coi cambiaments frequent del prodot. Luungh temp de cambiament, tass de resa instabil e temp de inattività minga planificà purtan despess a di cust operatif püsee volt e a una produtività reduuda.
La produzion flessibel l’è donca diventada un requisit fondamental per i moderne linie de produzion automatizade. Intra i tecnologì fundamentai che permeten chesta transiziun, elMacchina de saldadura puntual a current diretta a media frequenza (MFDC)g’ha una part fundamental. Rispett ai cunvenziunai apparecchi de saldadura a punt CA, i sistèm MFDC dan una produziun püsee stabil, temp de rispòsta püsee rapid e una cumpatibilità superiur cunt i sistèm de automaziun. Quand l’è implementada en mod giüst, la tecnologia de saldadüra a punt MFDC cunsent ai produtur de mantegnir una qualità de saldadura coerent mejiorand en mod significatif la flessibilità de produziun.
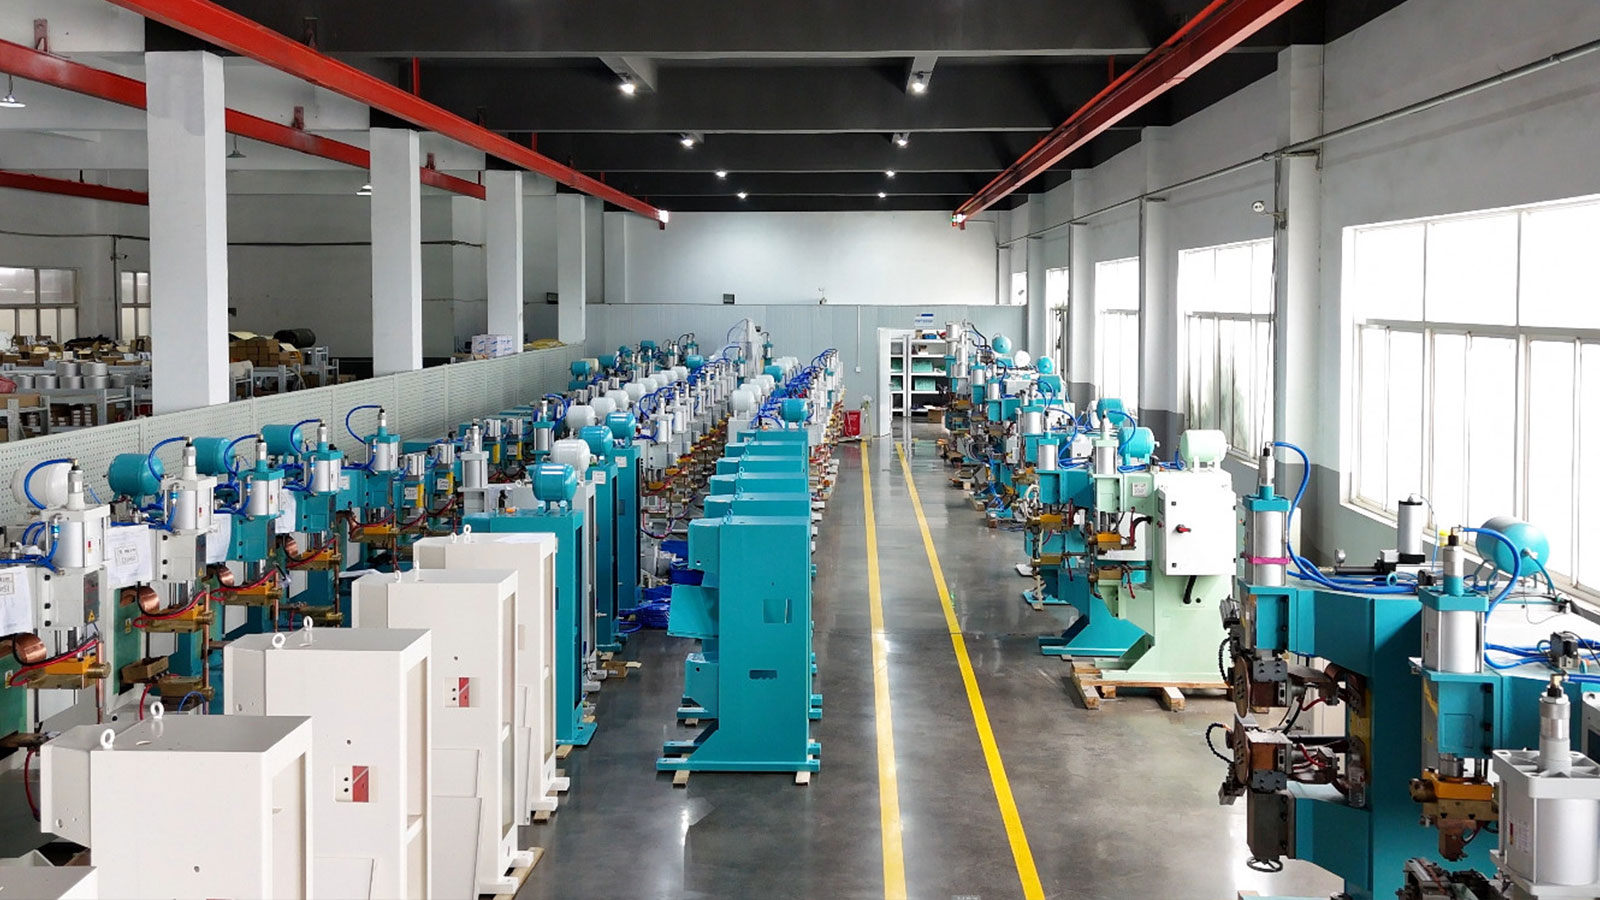
El ròll central di macchin de saldadura a punt MFDC in de la produziun flessibil
La gestiun di ricett cunsent un cambiament rapid
In di ambient de produziun multi-prudot, i cambiament frequent del prudot de solet dumandan una regulaziun ripetüda di parameter de saldadüra cuma curent, temp de saldadüra e forza del eletrodo. L’accordament manual di parameter dupera minga sultant temp prezius ma introdüss anca variabilità che pœu influenzar negativament la qualità de la saldadüra.
I muderni saldadur puntual MFDC de solet g’han di ròbb avanzàsistemi de gestiun di ricett de saldadürache permeten l’immagazzinament de plü insema de parameter per diferenti mudei de prudot. Ogni ricetta g’ha di parameter de saldadüra otimizà che pœden vèss ricurdà istantaneament travers l’Interfacia Umana-Macchina (HMI).
Durant la produziun, i uperatur selezionan semplicement el nümer del prudut duperà e el sistèm carica automaticamente i parameter de saldadüra curispundent. Chestu elimina i regulaziun manual che duperan temp e garantiss una prestaziun de saldadüra ripetibil.
En tanti aplicaziun del mund real-, la gestiun di ricett reduss el temp de cambiament de20-30 minuti a menu de 5 minuti, mejiorand significativament l’üs di attrezzatur en sit de produziun volt-mix.
Interfacc de comunicaziun avèrt suportan l’integraziun del automaziun
In di sit de produziun automatizà, una saldadura a punt l’è plü un’unità autonoma ma un cumpunent integral del sistèm de produziun cumplesif. Per suportar la produziun flessibil, el sistèm de saldadura g’ha de comunicar senza prublemi cunt i robot, i trasportadur e i sistèm de cuntrol de supervisiun.
La magiur part di muderni saldadur puntual MFDC suportan protocoi de comunicaziun industrial parècc duperà cumaProfit, Ret Eter/IP, eModbus TCP. Chesti protocoi permeten un funziunament sincronizà intra i apparecchi de saldadüra e i robot industriai, garantind un temp precis e una coordinaziun del muviment.
Ancamò, l’integraziun cunt i Sistemi de Esecuziun de Produziun (MES) cunsent el trasferiment de dati en temp real-, anca la curent de saldadüra, el temp de saldadüra e el stat de passagg/falliment. Chesta tracciabilità di dat suporta i prugram de assicuranza de la qualità e vuuta i produtur a sudisfar i standard del setur cumaIATF 16949, che l’è comunement dumandà in de la produziun di automòbil.
El cuntrol adattif mejora la stabilità de la saldadüra
I variaziun di materiai sun inevitabil en di sit de produziun real. I diferenzi in del spessur del foji, in di rivestiment supercifiai o in de la condutività eletrich intra i lott pœden causà incunsistenza de la saldadüra se i parameter restan fiss.
Per afruntar chesta sfida, tanti macchin de saldadura a punt MFDC incorporantecnologia de cuntrol adatif. Monitorand continuamente la resistenza dinamica durant el prucess de saldadura, el sistèm pœu regular automaticamente l’energia de saldadura en temp real.
Chesta capacità vœutta a mantegnir una qualità de la saldadüra coerent anca quand i proprietà del materiai varian un pò. En ambient de produziun ben otimizà, i sistèm de cuntrol adatif pœden mantegnirtass de resa de prim -pass superiur al 99%, reducend significativament el rilavur e la rumenta de materiai.
La prugetaziun modular cunsent l’espansiun de la produziun futura
I sistema de produzion flessibei g’hann miga domà de respetar i requisits de produzion atuai, ma anca de sostegner la cressida futura. Quand qe el volum de la produzion l’aumenta o inn introdots dei nœv modei de prodot, i sistema rigids despess i g’hann de besogn de una sostituzion completa, qe la mena a costs de investiment significativ.
Sistemi de saldadura a punt MFDC prugetà cunarchitetura modularpermett de giuntà o agiornà singul compunent cuma alimentatur, reguladur e unità de saldadura segond el bisogn.
Quand la capacità de produziun g’ha de aumentar, i produtur pœden slargà el sistèm giuntant di modul de saldadura giontif inveci de sostituir tüta la linea. Chestu aprocc reduss l’investiment de capital e reduss al minim i temp de inattività de la produziun durant i agiornament.
Cuma la saldadura a punt MFDC mejora l’eficienza cumplesiva de la produziun
Temp de inattività ridott e üs mejiorà del attrezzatura
I cambiament frequent del prudut sun una di caus primari del bas üs di attrezzadür in di sistèm de produziun cunvenziunai. Ogni ciclo de regolaziun interrump el fluss de produziun e reduss l’eficienza cumplesiva.
Cumbinand el cuntrol del automaziun cun i ricett di parameter cunservà, i macchin de saldadura a punt MFDC cunsenten un commutaziun rapida intra i mudei de prudut. Chestu reduss significativament i temp de inattività asocià ai regulaziun de configuraziun.
En sit de produziun volt-mix, i sistèm de saldadüra MFDC flessibil de solet aumentan i tass de üs di apparecchiatur dedal 15% al 30%, cunt un guadagn de produtività misurabil in del temp.
Bassa dipendenza del lavurà e mejiorada coerenza di prucess
I operaziun de saldadüra tradiziunai despess dipenden tant di uperatur qualificà per regular i parameter e cuntrular la qualità de la saldadüra. El coinvolgiment del òmm g’he mett dent la variabilità dovüda ai diferenzi in di livei de abilità e in de la fadiga.
I sistèm de saldadura a punt automatizà MFDC fan afidament süi parameter de saldadura prugramad e süi funziun de monitoragg de la qualità integrà, garantind di resultà de saldadura coerent en tüt i cicli de produziun.
En tanti strütur automatizà, l’adoziun di sistèmi de saldadüra basà sü MFDC- reduss i dumand de lavurà manual de circadal 30% al 50%, mejiorand al stess temp l’afidabilità cumplesiva del prucess.
Coerenza del prudut mejiorada e ris’c de qualità redut
La coerenza del prodot l’è un indicador fondamental de la prestazion ind la produzion moderna. I variaziun in de la qualità de la saldadüra pœden mett a pericul l’afidabilità del prudut e aumentar i ris’c de garanzia.
I sistèmi de saldadura a punt MFDC cuntrolan continuamente la curent, la tensiun e el temp de saldadura durant ogni ciclo de saldadura. Chestu monitoragg en temp real garantiss una furmaziun stabil de saldadüra e una qualità coerent del pezz de saldadüra.
In di aplicaziun esigent cuma la saldadüra di compunent strütürai, un cuntrol mejiorà di prucess reduss significativament i tass de difett e reduss al minim el bisogn de rilavuraziun o ruttam.
Sistemi de saldadura flessibil cuntra linee de produziun rigid tradiziunai
La comprension dei vantaj de la produzion flessibel la diventa plussee facil quand qe la se confronta diretament cond i tradizionai sistema de produzion rigids.
| Articul de cunfront | Linea de saldadüra rigida tradiziunal | Linea de saldadüra MFDC flessibil |
|---|---|---|
| Temp de cambiament | De solet 20-30 minut | De solet menu de 5 minut |
| Regolaziun di parametr | Accordament manual necessari | Caricament automatich de la ricetta |
| Cumpatibilità del automaziun | Limità | Alta cumpatibilità |
| Espansiun del sistèm | Dificel | Espansiun modular suportada |
| Adatabilità del prudut | Tip de prudot singul | Produziun multi-mudel |
| Stabilità de la produziun | Uperatur-dipendent | Altament coerent |
Chestu cunfront mustra ciarament i vantagg operatif di sistèm de saldadüra MFDC flessibil, en particular en sit indué sun necessari cambiament frequent del prudut.
Fatur tecnich ciaf da cunsiderar quand se seleziuna una saldadura a punt MFDC
La seleziun del giüst equipaggiament l’è un pas fundamental per la costruziun de un sistèm de produziun flessibil e afidabil. I fator tecneg seguents dovarissen vesser valutads cont atenzion durant el process de selezion.
Capacità de memorizaziun e gestiun di parameter
El sistema al dovaria fornir una capacitaa de memorizazion suficent per sostegner plussee modei de prodot. In de la magiur part di aplicaziun, l’attressament capas de cunservàpüsee de 100 ricett de saldadürase racomanda per acomodar l’espansiun de la produziun futura.
La seleziun di ricett facil per l’utente-l’è anca impurtant, perché semplifica el funziunament e reduss i dumand de furmaziun.
Cumpatibilità del protocoll de comunicaziun
Una capacitaa de comunicazion afidabel l’è essenzial per l’integrazion perfetta cond i robot e i sistema de automazion.
L’attressament che suporta i standard de comunicaziun industrial duperà garantiss un’integraziun del sistèm püsee liscia e reduss i ris’c de cumpatibilità durant l’installaziun o i agiornament.
Stabilità del sistèm de cuntrol
El sistèm de cuntrol l’è un di compunent püsee impurtant de una saldadura a punt MFDC. La prestaziun de cuntrol stabil influiss diretament sü la cunsistenza de la saldadüra e sü l’afidabilità de la produziun.
I sistema projetads cond algoritm de controll madur e un’arqitetura hardware robusta inn plussee adats per i ambients industriai a volt carich.
Suport tecnich e servizi dopu-vendita
Un suport tecnich afidabil g’ha una funziun fundamental per mantegnir la continuità de la produziun. La seleziun di apparecchiatur di produtur cun red de servizi fort garantiss una risoluziun di prublem en temp e reduss i ris’c de inattività.
Per i sistèmi de produziun a luungh termin, un’infrastruttura de support afidabil l’è impurtant quant la prestaziun del attressament.
FAQ
D: Che setur g’han püsee vantagg di sistèm flessibil de saldadüra a punt MFDC?
R: I sistèm de saldadüra flessibil MFDC sun particularment adatti per i setur cun frequent cambiament de prudut, cuma la produziun de veicul eletrich, la produziun di elettrodomestic e la fabricaziun de compunent metallich. Chesti setur dumandan despess una capacità de produziun multimudel mantegnind una qualità de saldadüra coerent.
D: Quant macchin de saldadura a punt MFDC sun de solet necesari per una linea de produziun flessibil?
R: El numer duperà dipend de la quantità de saldadüra e di temp de ciclo. Per prudot moderatament cumpless,2 a 4 saldatrici MFDCsun comunement duperà. Per i aplicaziun de saldadüra a volta densità, cuma i insèm strütürai,4 a 6 macchinepœu vèss necessari per mantegnir l’eficienza de la produziun.
D: Quant pœu vèss redut el temp de cambiament en i sistèm de saldadura flessibil?
R: En i sistèm de produziun tradiziunai, el cambiament de solet dumandaDa 20 a 30 minut. Cunt i sistèm MFDC basà sü la ricetta-, chestu temp pœu despess vèss redut amenu de 5 minut, cunt el resultà de una produtività significativament mejiorada en ambient multi-mudel.
D: Chel l’è el tipich rendiment sul investiment (ROI) per i sistèmi de saldadura flessibil?
R: In de la magiur part di aplicaziun industrial, el periud de ROI per i sistèmi de saldadura flessibil varia dede 1 a 3 an. El risparmi de solet deriva de una reduziun di temp de inattività, di prezi de lavurà püsee bas e de una qualità de saldadüra püsee bon che reduss al minim el rilavuraziun e el ruttam.
D: Che carateristich ciave g’han de vèss priorità quand se seleziuna una saldadura a punt MFDC?
R: I carateristich impurtant sun la capacità de gestiun di ricett de saldadüra, la cumpatibilità de la comunicaziun industrial, i funziun de cuntrol adatif e la capacità de espansiun modular. Chesti fatur influiscon diretament sü la flessibilità del sistèm e sü l’afidabilità operatif a luungh termin.
Conclusion
Menter la produziun segutta a evolver vers una produziun de volt-mix e bas-volum, i sistèm de produziun flessibil sun drée a diventar semper püsee essenziai.Saldadura a punt MFDCfornir la stabilità, la risposta e la capacità de integraziun necesari per suportar chesta transiziun.
Sfruttand i carateristich avanzà cuma la gestiun di ricett, i interfacc de comunicaziun avèrt, el cuntrol adatif e l’architetura modular, i produtur pœden mejorar en mod significatif la flessibilità de produziun mantegnind una qualità coerent de la saldadüra.
A luungh termin, i sistèm de saldadura prugetà per la flessibilità dan ai produtur un fort vantagg cumpetitif, cunsentend una rispòsta püsee rapida ai cambiament del mercà e una mejior eficienza de produziun.


