

En aplicaziun cuma nœuf sistèm de inmagazinament del energia, cunnesiun a barra de alimentaziun e produziun de conduttur flessibil,saldadura a difusiun de polimerisun diventà un attress essenzial per avegh di giunziun metallich afidabil. A diferenza de la tradiziunal saldadüra a fusiun, che se funda sü la fusiun del material de bas, la saldadura a difusiun l’è un prucess de giunziun a stat solido induè la temperadüra e la presiun lavuran insema per favorir la difusiun atomich travers l’interfacia, furmand un ligam metallurgich stabil.
En cundiziun otimizà en mod giüst, i giunziun saldà a difusiun pœden de solet rivà al 80% al 100% de la resistenza del material de bas e en quai aplicaziun de ram e lega de ram, la resistenza di giunziun pœu avvicinass a chela del material genitur stess.
Però, en di ambient de produziun real, di produtur incuntran ancamò una resistenza articular insufisent dopu avegh adutà la tecnologia de saldadüra a difusiun. I sintom comun includen la delaminaziun del interfacia durant i prœuf de traziun, la crepadura localizada di articulaziun o una variaziun significativa de la resistenza durant la produziun en lott. Chesti prublem redusen minga sultant la resa de la produziun ma pœden anca crear ris’c de afidabilità a luungh termin. En aplicaziun de volta curent cuma i sistèm de inmagazinament del energia, un’afidabilità inadeguada di articulaziun pœu purtà a surriscaldament, degrad de la prestaziun o guasti de sicüreza.
De l’esperienza pratega de l’injegneria, la resistenza a la saldadura a difusion insuficent l’è rarament causada de un singol fator. Püsee despess, el resulta de una combinaziun de deviaziun piscinin en plü fasi del prucess. Per esempi, dei parameter un poo insuficents, la preparazion de la superfix incompleta e el controll de la pression instabel pœden prevegnir colletivament un just ligam de difusion. Donca, stabilir un quader sistemateg de risoluzion dei problema l’è essenzial, miga domà per identifegar rapidament i cause fondamentai, ma anca per meiorar l’otimizazion dei process e i decision de selezion dei equipagiament.
Chestu articul analiza i caus fundamentai de la resistenza a la saldadüra a difusiun insufisent e presenta di strategì de otimizaziun prategh basà sü l’esperienza de produziun in del mund real.


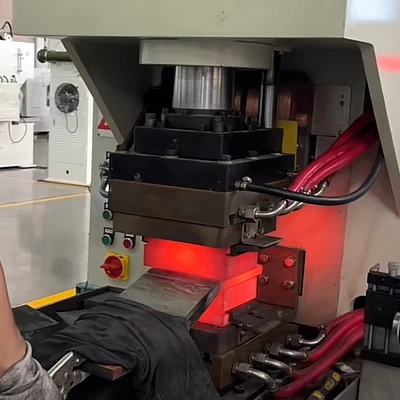

Analis de la causa radis: Cinch fatur ciaf che menan a una resistenza a la saldadüra insuficient
In de la saldadüra a difusiun, la resistenza di articulaziun dipend del grad de difusiun atomich e de la stabilità del strat de difusiun furmà a l’interfacia. Quand la temperadüra, la presiun, el temp e i cundiziun de superfiss sun abbinaa en mod giüst, i dü materiai furman gradualment una strütüra de cristal cuntinua, cunsentend proprietà mecanich visin a chel del materiai de bas. Però, se qual-sa-vöör de chesti fatur critich l’è fœura del interval ottimal, el prucess de difusiun diventa incumplet, cunt el resultà de una resistenza reduuda o di articulaziun minga afidabil.
En prategh, la risoluziun di prublem duvaria seguir un aprocc strüturà, esaminand i ciinch fatur ciaf seguent piutost che regulamentar a l’orba i parameter.
1. Corispondenza minga giüsta di parameter de saldadüra: la causa püsee diretta de la riduziun de la resistenza
Intra tüt i fatur influent, i parameter de saldadüra minga curispundent sun la causa püsee comun de una resistenza a la saldadüra a difusiun insuficient. L’eficacia de la saldadüra a difusiun dipend de la mobilità atomich, che aumenta tant cun la temperadüra. Quand qe la temperadura la riva incirca de 0,5 a 0,8 de la temperadura de fusion del material (in temperadura assoluta), la difusion atomega la diventa assee ativa per formar un ligam metalurjeg sota pression aplicada.
Se la temperadura l’è trop basa, el tass de difusion al disminuiss significativament. Anca cunt un temp de manteniment luungh, el strat de difusiun pœu restar tropp sutil, cunt el resultà de un’interfacia visibil e de una tendenza al guast luungh el plan de ligam durant i test de traziun. Al contrari, se la temperadura l’è trop volta, la difusion la acelera trop, e la favoriss la formazion de composts intermetalleg fragil. Chestu prublema l’è particularment comun in di cumbinaziun de materiai a bas ram-aluminio o nichel, induè i fas fragil redusen la duttilità e aumentan la probabilità de fratur sotta carich.
La presiun g’ha un ròll fundamental. La giüsta pressiun induss una deformaziun micro-plastegh süi superfis de cuntatt, apiazzand i asperità microscopich e aumentand l’area de cuntatt real. Se la pressiun l’è minga assée, i büs microscopich restan intra i superfis, prevenend una difusiun cuntinua. La presiun tropp grand, però, pœu causar una deformaziun localizada o dann a la superfiss, influenzand en mod negatif la resistenza cumplesiva del articulaziun.
En i aplicaziun prategh, i intervai de parameter cunsiglià varian a segond del tip de material. Par esempi, la saldadura a difusiun a barra de ram dumanda de solet di temperadür intra 500 grad e 750 grad e di presiun intra 5-20 MPa. La saldadura diferent ram-aluminio dumanda despess una presiun un pooch püsee volta e un temp de manteniment atentament otimizà per garantir una furmaziun stabil de un’interfacia.
Donca, quand se osserva una resistenza insufisent, l’è fundamental ri-valutar se i parameter atuai currispunden verament ai requisit material e strütürai, piuttòst che fär afidament sultant süi impustaziun duperà prima.
2. Preparaziun inadeguà de la superfiss: un fatur fundamental che influiss sü la formaziun di ligam
I cundiziun de la superfiss giœugan un ròll fundamental in de la prestaziun de saldadüra a difusiun. Dejà qe el ligam de difusion al necessita de un contat intim intra i superfix a nivell microscopeg, i contaminants comè i strats de ossid, i residui de oli e i partixelle fine pœden ajir comè bariere fisege, e prevegnir la difusion atomega a travers l'interfaça.
Se l’è present un strat de ossid gross, la difusion la pœl suceder domà ind aree isolade inscambi oltre rejon resten miga ligade. In pratega, quest al resulta de sovent ind un ligam parzial a travers l'articolazion, indov qe una quai sezion la par forta, inscambi dei oltre falliscon prima del temp. Durant i prœuf de traziun, chesti difett de solet menan a mutif de fratür irregular piuttòst che a un guast uniform.
La rugosità de la superfiss l’è un olter parameter impurtant. I superfis tropp rudùunt crean grandi büs microscopich che dumandan una magiur presiun per serrar, menter i superfis tropp lisc pœden redüss el nümer di punt de cuntatt eficac. Se cunsiglia de solet un interval de rugosità supercifial de Ra de 0,8 a 1,6 μm, perché el bilancia l’area de cuntatt e el cumpurtament de deformaziun.
Un fluss lavurà standardizà per la preparaziun de la superfis de solet cumprend la nettadura mecanich, el sgrassament chimich e l’asciugatura cuntrulada. La lucidadura mecanega la scancella i strats de ossid, la netteza qimega la scassa via la contaminazion de l’oli e l’asciugadura la prevegn qe l’umiditaa la interferiss cont el ligam. En i ambient de produziun a volt volum, i ritard intra la nettadura e la saldadura pœden cunsentir la formaziun di nœuf strati de ossido, rendend fundamental cuntrular l’interval intra chesti pasagg.
L’esperienza sul camp mustra che intra el 30% e el 40% di guasti ligà a la resistenza- pœden vèss tracià a una preparaziun inadeguada de la superfiss, sottalineand sò impurtanza nonostant la sò aparente semplicità.
3. Instabilità del attrezzatura: un contribuent impurtant a la variabilità de la forza
En tanti sit de produziun, grandi variaziun in de la resistenza a la saldadura sun despess atribuì ai impostaziun di parameter, ma l’instabilità del apparecchiatura l’è despess la causa a la bas. I macchin de saldadura a difusiun g’han de mantegnir di sistèm de cuntrol de la temperadüra e de la presiun parècc stabil. Anca quand qe i parameter inn programads in manera correta, i deviazion durant l’esecuzion pœden influenzar significativament la qualitaa del ligam.
Par esempi, se la temperadüra prugramada l’è de 600 grad ma la zòna de riscaldament real riva sultant a 580 grad per errur de calibraziun, i tass de difusiun pœden vèss insufisent. Chesta diferenza pœu cumparir nümericament minur ma pœu avegh un impatt significatif sul ligam metallurgich, en particular quand se saldan compunent de ram spess induè la distribuziun del calor diventa püsee dificil.
Inscì, i fluttuaziun de presiun pœden alterar i cundiziun de cuntatt a l’interfacia. La pressiun incoerent porta a un spessur minga uniform del strat de difusiun, cunt el resultà de una variabilità de resistenza intra i compunent saldà. In di test a la traziun, chestu prublema de solet cumpariss cuma di valur de resistenza incoerent denter del stess lott de produziun piutost che un guast cumplet.
I parameter fundamentai del equipaggiament che g’han de vèss cuntrulà regolarment sun:
- Precisiun del cuntrol de la temperadüra intra ±2 grad e ±5 grad
- Fluttuaziun de la pressiun enter el ±2%
- Distribuziun uniform del riscaldament sü la zona de saldadüra
- Condiziun de usura del eletrodo o di attrezzi
La calibraziun regulaur e la manutenziun preventiva sun fundamentai per mantegnir una prestaziun de saldadüra coerent.
4. Progetaziun minga giüsta del prucess de saldadüra: i diferenzi strütürai dumandan un adatament del prucess
Anca quand che l’attressament e i parameter paren acetabil, la prugetaziun del prucess de saldadura pœu limitar la prestaziun. Diferent spessur de materiai e configuraziun strütürai dumandan sequenz de saldadüra su misura e l’aplicaziun de un prucess uniform sü tüt i prudot porta despess a di resultà subottimal.
Par esempi, in di cunnetur flessibil a püsee strati, l’assenza de un giüst stadi de pre-caricament pœu prevegnir un cuntatt inizial uniform intra i strati, reducend l’eficienza de la difusiun. In di bar de rame spess, el riscaldament tropp rapid pœu causà gradient de temperadüra intra la superfiss e l’interno, purtand a la formaziun di strati de difusiun minga uniform.
La saldadura de materiai diferent presenta una dificultà giontif. Ind el ligam rame-alumini, la difusion miga controllada la pœl produr strats intermetalleg gross qe inn mecanegament fragil. Chesti strati tenden a crepàs sotta stress mecanich, redusend la durabilità del giunziun.
Donca, la projetazion dei process la dovaria vesser otimizada su la bas de:
- Tip de material
- Spessur di compunent
- Configuraziun cungiünta
- Requisiti del ciclo de produziun
Sultant bilanciand chesti fatur pœu vèss ottegnuu en mod coerent un strat de difusiun stabil e afidabil.
5. Scadent qualità de la materia prima: una funt ascusa de limitaziun de resistenza
La qualità del material a la fin definiss el limit superiur de la resistenza articular. Anca quand i parameter de saldadüra sun otimizà, difett cuma impurità, crepi interni o inclusiun in del material de bas pœden indebulir l’interfacia de ligam.
Per esempi, i materiai de ram cont una pureza insuficenta o un contenut elevad de ossijen pœden desvilupar difets micro- durant el ligam de difusion. En aplicaziun de materiai diferent, l’assenza de un interstrato adeguà pœu acelerar la formaziun de cumpost intermetalich fragil, che despess sun di sit de iniziaziun di crepi.
Quand se verifican guasti de resistenza, i materiai grès g’han de vèss valutà sü la bas de:
- Pureza del material
- Cundiziun de la superfiss
- Presenza de difett intern
- Cumpatibilità intra i strati
El cuntrol de la qualità de la materia prima garantiss un fundament stabil per un ligam de difusiun afidabil.
Soluziun miraa: metud prategh per mejorar la resistenza a la saldadüra
Quand che sun identificà i caus fundamentai, g’han de vèss implementà di aziun currettif sistematich. La regulaziun de un singul parameter rarament risolf di cumpless prublem de saldadüra. Al contrari, se racomanda un aproç coordinad qe ‘l ciapa dent i process, i attrezzature e i meioraments operativ.
1. Ottimizar i parametri de saldadüra travers de la standardizaziun
In di ambient de produziun ben cunsolidà, i database di parameter standardizà sun comunement duperà per garantir di resultà coerent intra diferenti prudot.
Chestu prucess cumporta de solet l’esecuziun di saldadür de prœuva cuntrulà, la valutaziun di resultà de la resistenza a la traziun o al tagli e la registraziun di cumbinaziun de parameter otimizà. Una volta verificà, chesti impostaziun sun furmalizà cuma procedur standard e aplicà en mod coerent in de la produziun.
Per la saldadüra a difusiun a barra de ram, i parameter otimizà en mod giüst purtan despess a una resistenza del giunt superiur a85% de la resistenza del material de bas, cunt una cunsistenza del lott significativament mejiorada.
2. Rafurzar i procedur de preparaziun de la superfiss
La preparaziun de la superfiss resta un di fatur püsee impurtant ma despess sottavalutà in del sucess de la saldadura a difusiun.
De solet se cunsiglia un metud de nettagg mecanich e chimich cumbinà. La lucidadura mecanich scancela i strati de ossid, menter la nettà chimich scancela i residu de oli e i partisel fin. Dopu la nettadura, la superfiss duvaria restar minga tocada e libera de contaminaziun prima de la saldadüra.
Ind i linie de produzion automatizade, i sistema de neteza dedicads pœden meiorar l’eficenza e redur la variabilitaa, cond dei resultads plussee coerents.
3. Implementar la manutenziun di apparecchi preventif
Cunt el temp, i sensur de temperadüra, i sistèm de presiun e i modul de riscaldament pœden cambiar di luur valur calibrà. Senza una manutenziun regular, chesti deviaziun pœden accumulàs e degradar gradualment la qualità de la saldadura.
Se cunsiglia un prugrama de manutenziun strüturà, cuma:
- Calibraziun del sistèm de temperadüra ogni tri mes
- Ispeziun mensil del sistèm de presiun
- Ispeziun del modül de riscaldament dopu un nümer definì de cicli
La manutenziun preventiva stabiliza minga sultant la prestaziun de la saldadura ma sluunga anca la durada del apparecchiatura.
4. Ottimizar el prucess de saldadüra e i tecnich ausiliari
En aplicaziun de materiai diferent, l’üs di materiai interstrati adeguà pœu mejorà significativament la stabilità del interfacia. I materiai comè el nichel o l’argent inn comunement drovads per redur la formazion de composts fragil e meiorar la resistenza al ligam.
Ancamò, el cuntrol del ossidaziun durant la saldadura a volta temperadüra-travers atmosferi de pruteziun o ambient a vœui-pœu mejorar ancamò l’afidabilità del ligam.
5. Standardizar i procedur operatif per redüss l’errur del òmm
L’inconsistenza operativa l’è una funt frequent de variaziun de la qualità. I diferenzi in di prategh de manipolaziun, in di metud de morsagg o in di temp de preparaziun pœden alterar i cundiziun del interfacia e redür la ripetibilità.
El svilupp di procedür operatif standardizà (SOP), el furnir una furmaziun al operadur e el manteniment di registr detaià de la saldadüra sun di strategì eficas per minimizzar la variabilità induuda del òmm.
Fluss di lavur prategh per la risoluziun di prublem per i ingegner de produziun
Quand nassen di prublem de resistenza a la saldadüra, seguir una sequenza logich de risoluziun di prublem vuuta a prevegnir sperimentaziun inütil.
Un aprocc cunsiglià cumencia cun l’ispeziun de la pulizia superficial e de la qualità de la preparaziun. Se l’è rilevà una contaminaziun, g’ha de vèss fatt una ri-nettà. Dopu, i impostaziun di parameter g’han de vèss verificà cuntra i requisit del materiai. Se i parameter paren giüst, la prestaziun del apparecchiatura la g’ha de vèss valutada, cuncentrados sü la stabilità de la temperadüra e de la presiun. Per finì, la qualità de la materia prima g’ha de vèss rivista.
Qest process pass -per-pass al permet ai injegner de identifegar eficentement i cause fondamentai e de minimizar i temp de inattivitaa.
Cuma la seleziun del attrezzatura influenza l’affidabilità de la resistenza a la saldadüra
En tanti cas, i prublem de resistenza a la saldadüra sun minga sultant ligà al prucess- ma sun anca ligà a la capacità del apparecchiatura. Donca, la selezion dei equipagiament la dovaria concentrar-s su la prestazion tecnega plutost qe sul cost domà.
La precisiun del cuntrol de la temperadüra l’è un di parameter püsee impurtant. Macchine capas de mantegnir la precisiun de la temperadüra denter±2 gradfornissen condizion de difusion significativament plussee stabei.
La stabilità de la presiun l’è anca impurtant. Sistemi cun fluttuaziun de presiun sotta±2%sun püsee adattà per mantegnir un cuntatt de interfacia uniform.
Per i compunent grand o a püsee strati, l’uniformità del riscaldament l’è fundamental. I sistèm de riscaldament multizòn pœden mejorà la distribuziun de la temperadüra e redüss i sit debul localizà.
I muderni apparecchiatur cun funziunalità de registraziun automatizada di dat e de tracciabilità aumentan anca la gestiun de la produziun cunsentend un monitoragg detaià de la qualità.
Conclusion
La resistenza a la saldadüra a difusiun insuficient l’è rarament causada de una deviaziun de un singul parameter. Al cuntrari, de solet el deriva del influenza cumbinà di materiai, di attrezzadür, de la prugetaziun di prucess e di prategh operatif. Sultant raggiungend un giüst allineament intra chesti element pœu vèss assicurada una stabilità a luungh termin.
Per i produtur che incœu fan funziunar di sistèm de saldadüra a difusiun, stabilir di database de parameter standardizà, mejiorar i fluss di lavurà per la preparaziun de la superfiss e mantegnir l’afidabilità di apparecchi sun i mod püsee eficac per mejorar la qualità del prudut. Per i aziend che pensan de investir en nœuf apparecchiatur, la seleziun di macchin cun volta precisiun a temperadüra e un cuntrol stabil de la presiun reduss en mod significatif el ris’c de guasti ligà a la resistenza.
Menter la saldadüra a difusiun segutta a espander-s in del inmagazinament del energia, in di infrastruttur eletrich e in di setur de produziun avanzà, el manteniment de una resistenza coerent a la saldadura resta un fatur fundamental per garantir l’afidabilità del prudut e la prestaziun a luungh termin. L’otimizazion continua dei process e i pratege de jestion standardizade giogaran un rœl semper plussee important ind el conseguir dei resultads de produzion de volta qualitaa.


